


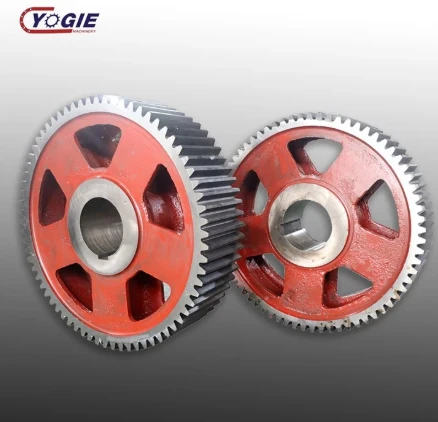
Veliki zupčanik je cilindrični zupčanik s ravnim zupcima sa prečnikom nagiba obično iznad 500 mm, koji često dostiže 2, 3 ili čak 10+ metara u najvećim industrijskim aplikacijama. Za razliku od malih preciznih zupčanika proizvedenih u serijama za mjenjače i motore, veliki cilindrični zupčanici su gotovo uvijek konstruirani po narudžbi, izrađuju se jedan po jedan ili u vrlo malim količinama i dizajnirani su da izdrže ekstremni obrtni moment i velika opterećenja teške industrijske mašine. Oni su radni konji za prijenos snage u rudarstvu, cementu, čeliku, energetici i teškoj konstrukciji - zupčanici koji okreću kuglaste mlinove, rotacijske peći, rudničke dizalice, valjaonice i pogone dizalica. Budući da rade pod velikim opterećenjem, često u teškim okruženjima sa prašinom, vlagom i udarnim opterećenjima, i zato što jedan kvar zupčanika može zatvoriti cijelu proizvodnu liniju tjednima, veliki zupčanici s cilindričnim zupčanicima se proizvode prema strogim standardima uz pažljivu kontrolu materijala, toplinsku obradu, geometriju zubaca i inspekciju u svakoj fazi.
Materijali i blanko priprema
Izbor materijala ovisi o opterećenju, brzini i okruženju, ali tri glavne kategorije su lijevani čelik, kovani čelik i lijevano željezo. Kvaliteti lijevanog čelika kao što su ZG45, ZG40Cr i ZG42CrMo su najčešći za vrlo velike zupčanike - mogu se lijevati u gotovo bilo koju veličinu i oblik, nude dobru čvrstoću i žilavost i ekonomičniji su od otkovaka velikih promjera. Za aplikacije sa najvećim opterećenjem kao što su rudničke dizalice i valjaonice, preferiraju se kovani čelik kao što su 42CrMo, 40CrNiMo i 18CrNiMo7-6 - kovanje usklađuje protok metalnog zrna sa obrascima naprezanja, dajući superiornu otpornost na zamor i žilavost na udar u poređenju sa odlivcima. Liveno gvožđe (HT250, HT300) se koristi samo za aplikacije sa malim brzinama, sa malim opterećenjem ili za jeftine aplikacije gde su svojstva prigušenja livenog gvožđa korisna.
Priprema praznog materijala je prvi kritični korak. Za livene zupčanike, proces počinje izradom uzoraka i kalupljenjem peskom, često koristeći kompjutersku simulaciju očvršćavanja da bi se predvidele i sprečile šupljine skupljanja, poroznost i drugi defekti livenja. Istopljeni čelik se pažljivo topi kako bi se kontrolirao hemijski sastav, sipa se u kalup i ostavlja da se polako stvrdne pod kontroliranim uvjetima. Za ekstremno velike zupčanike - prečnika koraka od 4,5 metara i više - uobičajeno je segmentno livenje, sa zupčanikom izlivenim u dva, četiri ili više komada koji se kasnije spajaju vijcima; iznad 8 metara, skoro svi zupčanici velikog obima su izliveni u segmentima kako bi se prevazišla ograničenja livenja, transporta i ugradnje. Za kovane zupčanike, proces počinje s ingotom ili gredicom koji se zagrijava i kova na presi ili čekiću kako bi se razbila livena struktura, a zatim se prstenasto valja na radijalno-aksijalnoj mašini za valjanje prstena kako bi se postigao potreban promjer i poprečni presjek. Valjanje prstena proizvodi bešavni prsten sa kontinuiranim, kompaktnim protokom metala, što je posebno važno za velike zupčanike koji se koriste u rudarstvu i teškoj industriji. Nakon livenja ili kovanja, blanko se podvrgava početnoj normalizaciji ili termičkoj obradi za ublažavanje naprezanja kako bi se poboljšala struktura zrna, smanjila unutrašnja naprezanja i pripremio materijal za mašinsku obradu.
Gruba obrada i rezanje zuba
Nakon što je zaliha spremna, gruba obrada počinje na velikom CNC tokarilu ili tokarilici za vertikalno okretanje (VTL). Vanjski prečnik, unutrašnji provrt, lice i sve montažne karakteristike kao što su rupe za vijke, utori i krugovi vijaka su okrenuti i izbušeni do krajnjih dimenzija, ostavljajući mali dodatak za mašinsku obradu za završni rad nakon termičke obrade. Cilj grube obrade je uspostavljanje tačnih referentnih površina i uklanjanje većine viška materijala dok je zupčanik još u svom mekom stanju, koji se lako obrađuje. Za veoma velike zupčanike, ovaj korak može potrajati danima na mašini koja može da se ljulja nekoliko metara u prečniku.
Rezanje zuba je srž proizvodnje zupčanika, a za velike zupčanike s čelnim zupčanicima najčešća metoda je hobbing - proces stvaranja u kojem se rotirajući rezač ploče za kuhanje i zupčanik rotiraju u sinkroniziranom odnosu, pri čemu se ploča za kuhanje pomiče aksijalno po širini čela kako bi se progresivno izrezali svi zubi. Hobbing je efikasan, precizan i svestran, a moderne velike mašine za kuvanje koriste ploče od karbida za rezanje čak i tvrdih ili žilavih materijala pri visokim brzinama posmaka. Za zupčanike sa vrlo velikim modulom (iznad 20 mm ili tako), može se prvo koristiti profilna glodalica za grubo brušenje prostora za zube, uklanjanjem 70% ili više materijala prije nego što se profiliranjem ili oblikovanjem završi profil - to smanjuje habanje skupog glodala za završnu obradu i ubrzava cjelokupni proces. Oblikovanje zupčanika, koje koristi klipni rezač u obliku zupčanika, koristi se za unutrašnje zupčanike, klaster zupčanike i zupčanike koji se ne mogu glodati zbog smetnji. Nakon rezanja zubaca, zupčanik je u svom mekom, poluzavršnom stanju, sa profilom zuba blizu krajnje dimenzije, ali još nije očvrsnuo - i spreman je za najkritičniji korak u cijelom procesu: toplinsku obradu.
Toplinska obrada
Toplinska obrada je ono što pretvara grubo oblikovan komad čelika u zupčanik koji može nositi teška opterećenja godinama bez kvara. Cilj velikih zupčanika je gotovo uvijek gradijent tvrdoće "tvrdo spolja, tvrd iznutra" - tvrda površina zuba otporna na habanje koja je otporna na udubljenje i abraziju, u kombinaciji sa čvrstim, duktilnim jezgrom koje može apsorbirati udarna opterećenja i odoljeti lomljenju zuba. To se postiže u dvije faze. Prvo, ceo zupčanik se podvrgava kaljenju i kaljenju (koji se naziva i QT ili kaljen i kaljen): zupčanik se zagreva na 850–880 stepeni, ugasi u ulju ili vodi da bi se jezgro očvrsnuo, zatim kaljuje na 550–600 stepeni da bi se smanjio naprezanje i postigla čvrstoća jezgra–32 iznad MPa2 i čvrstoća jezgra –32 HRC00. dobra udarna žilavost. To daje zupčaniku osnovnu snagu i žilavost koji su mu potrebni kao strukturna komponenta.
Drugo, površine zuba se selektivno očvršćuju pomoću jedne od dvije glavne metode. Indukcijsko stvrdnjavanje prolazi visokofrekventnu električnu struju kroz zavojnicu postavljenu oko svakog zuba ili cijelog obima zupčanika, brzo zagrijavajući površinu zuba do temperature austenitizacije, a zatim je gasi vodom ili polimernim sprejom. Ovo proizvodi tvrdo kućište od 45–50 HRC do kontrolisane dubine, obično 2–5 mm, dok jezgro ostaje čvrsto. Indukcijsko stvrdnjavanje je brzo, čisto i široko se koristi za velike zupčanike od livenog čelika u rudarstvu i cementu. Karburizacija - zagrijavanje zupčanika u atmosferi bogatoj ugljikom tako da ugljik difundira u površinu zuba, a zatim gašenje - proizvodi još tvrđe kućište od 58–62 HRC sa odličnom otpornošću na habanje i udubljenje, i poželjno je za zupčanike od kovanog čelika s najvećim opterećenjem kao što su oni u valjaonicama i brzim mjenjačima. Izazov s obje metode na velikim zupčanicima je izobličenje - neravnomjerno zagrijavanje i gašenje mogu uzrokovati deformaciju zupčanika, promjenu geometrije zubaca i otpuštanje. Iskusni proizvođači kontrolišu izobličenje pažljivim pričvršćivanjem, kontrolisanim stopama grejanja i hlađenja, i ostavljanjem dovoljnog dodatka za mašinsku obradu nakon termičke obrade za završno brušenje. Zupčanik koji se previše izobličuje možda je nemoguće spasiti, zbog čega je kontrola procesa toplinske obrade jedna od najvažnijih razlika između proizvođača zupčanika.
Završna obrada i brušenje
Nakon termičke obrade, zupčanik nikada nije potpuno istog oblika kao prije - termičko širenje i kontrakcija, promjene faze u čeliku i zaostala naprezanja uzrokuju blago izobličenje. Za velike zupčanike koji rade velikom brzinom ili prenose veliku snagu, to izobličenje se mora ispraviti, a brušenje zupčanika je standardna metoda. Velika brusilica sa zupčanicima koristi pužni točak (generira brušenje) ili točak za oblikovanje (brušenje profila) za uklanjanje male količine materijala sa svake strane zuba, vraćajući ispravan evolventni profil, olovo (poravnanje zuba po širini lica) i tačnost nagiba. Brušenje nakon termičke obrade je efektivno obavezno za zupčanike velikih modula - eliminiše izobličenje, postiže stepen preciznosti od 6 ili više (ISO 1328 / AGMA) i proizvodi završnu obradu površine ispod Ra 1,6 μm, što smanjuje trenje, buku i pitting tokom rada. Za zupčanike manje preciznosti, vrlo velikog obima koji rade pri maloj brzini, brušenje se može zamijeniti ručnim struganjem ili preklapanjem, ali za bilo koji zupčanik u pogonu s velikim opterećenjem ili velikom brzinom, brušenje je standard.
Uz brušenje zuba, završna obrada uključuje ponovno okretanje provrta i vanjskog promjera na VTL-u kako bi se ispravilo izobličenje uslijed termičke obrade, ponovno bušenje ili razvrtanje montažnih rupa, uklanjanje ivica i uglova svih zuba (oštri neravnini na vrhovima zuba su uobičajeni izvor koncentracije naprezanja i mogu uzrokovati pukotine), kao i nanošenje bilo kakvog površinskog tretmana uljem ili prevlakom. Za vrlo velike segmentirane zupčanike, segmenti se sklapaju na učvršćenju, vijčani spojevi su pažljivo poravnati i zategnuti, a cijeli sastavljeni zupčanik je završno obrađen i brušen kao jedinica kako bi se osiguralo da je profil zuba neprekidan i precizan preko spojeva. Ovaj korak sastavljanja i brušenja je kritičan - segmentirani zupčanik koji nije brušen nakon sklapanja imat će neusklađene zube na spojevima, uzrokujući vibracije, buku i prijevremeno habanje.
Kontrola i inspekcija kvaliteta
Veliki cilindrični zupčanici su skupe komponente koje su kritične za misiju, a temeljita inspekcija u svakoj fazi je ono što osigurava da rade pouzdano u radu. Nakon livenja ili kovanja, blanko se podvrgava analizi hemijskog sastava (spektrometrija), ultrazvučnom ispitivanju za otkrivanje unutrašnje poroznosti ili inkluzija i proverama dimenzija. Nakon grube obrade provjeravaju se sve referentne površine i predobradene dimenzije zubaca. Nakon termičke obrade, tvrdoća se provjerava i na površini zuba i na jezgri (koristeći Rockwell ili Brinell tester, a ponekad i mikrotvrdoću za provjeru dubine kućišta), a magnetska čestica ili inspekcija penetranta boje koristi se za otkrivanje površinskih pukotina od gašenja. Nakon završnog brušenja, zupčanik se podvrgava potpunoj geometrijskoj inspekciji: greška u profilu zuba (evolutivna), greška olovo (poravnanje zuba), greška nagiba i kumulativna greška nagiba, otpuštanje i debljina zuba - sve mjereno na mašini za koordinatno mjerenje (CMM) ili posebnom mjernom centru zupčanika. Rezultati se upoređuju sa specificiranom ocjenom tačnosti, tipično ISO 1328 stepenom 6 do 9 za velike industrijske zupčanike, s ocjenom 6 ili boljim za brze ili precizne pogone.
Za zupčanike koji rade velikom brzinom, može se izvršiti test dinamičke ravnoteže kako bi se osiguralo da se zupčanik rotira bez pretjeranih vibracija. Za zupčanike sa utorima za ključeve ili spojevima vijcima, provjerava se pristajanje i usklađenost montažnih karakteristika. Svi rezultati inspekcije dokumentirani su u materijalu i izvještaju o inspekciji koji prati zupčanik - za velike prilagođene zupčanike, ovaj izvještaj je važan kao i sam zupčanik, jer krajnjem korisniku daje povjerenje u materijal, termičku obradu i geometrijsku tačnost. Renomirani proizvođač će također dostaviti certifikate o ispitivanju materijala iz ljevaonice ili kovačnice, grafikone termičke obrade koji prikazuju stvarne korišćene cikluse vremena i temperature i izvještaje o inspekciji pune dimenzije. Kada kupujete opremu koja može koštati desetine hiljada dolara i koja treba da radi 10-20 godina, ta dokumentacija nije obavezna.
Industrijske primjene
Veliki zupčanici nalaze svoj dom u najtežim industrijskim mašinama, gdje su visoki okretni moment, mala brzina i pouzdan rad u teškim uvjetima prioritet. U rudarstvu pokreću kuglaste mlinove i SAG mlinove (poluautogene mlinove za mljevenje) koji drobe rudu, rudničke dizalice koje podižu rudu i osoblje iz dubokih okana, drobilica, transportera i bagera draglajn. Jedan veliki zupčanik na kugličnom mlinu prečnika 10 metara može težiti 20-40 tona i prenositi nekoliko megavata snage, radeći 24 sata dnevno godinama - a kvar znači da se ceo mlin zaustavlja, koštajući rudnik stotine hiljada dolara dnevno zbog izgubljene proizvodnje. U cementarama, veliki zupčanici i zupčanici pokreću rotacijske peći (dugi, sporo rotirajući cilindri u kojima se krečnjak kalcinira u klinker), mlinove za sirovine, mlinove za ugalj i mlinove za završno mljevenje. Ovi zupčanici rade u visokotemperaturnim, prašnjavim okruženjima i moraju podnijeti termičku ekspanziju školjke peći uz održavanje preciznog zahvata zubaca.
U industriji čelika i metalurgije, veliki zupčanici pokreću valjaonice (i toplo i hladno valjanje), kontinuirane livače, makaze i ravnalice - aplikacije sa velikim udarnim opterećenjima, čestim preokretima opterećenja i zahtevnim zahtevima za preciznošću. Zupčanici od kovanog čelika naugljenični su ovdje uobičajeni zbog ekstremnih kontaktnih naprezanja na pogonima valjaonica. U građevinarstvu i teškom inženjeringu, veliki zupčanici se koriste u dizalicama gusjeničarima, toranjskim dizalicama, bagerima, mašinama za bušenje tunela i zabijačima šipova - često u obliku velikih zakretnih ležajeva i pogonskih zupčanika koji moraju podnijeti i rotaciju i velika strukturalna opterećenja. U proizvodnji električne energije, veliki zupčanici se nalaze u mjenjačima vjetroturbina (iako su oni češće spiralni ili planetarni), regulatorima i kapima hidroelektričnih turbina, napojnim pumpama za kotlove termoelektrana i u pogonskim sklopovima velikih brodova i brodskim pogonskim sistemima. U industriji nafte i plina, veliki zupčanici pokreću blatne pumpe, kompresore i opremu za bušenje. U svim ovim industrijama, zajednička nit je da se veliki zupčanici biraju zbog svoje jednostavnosti, pouzdanosti i sposobnosti prenošenja ogromnog obrtnog momenta pri maloj brzini - i oni su proizvedeni po meri da odgovaraju tačnom opterećenju, brzini i ograničenjima prostora svake aplikacije.
Zaključak
Veliki zupčanici su među najzahtjevnijim komponentama u teškoj industriji - izrađeni po narudžbi, jedan po jedan, za prijenos ogromnog obrtnog momenta u najtežim okruženjima koja se mogu zamisliti. Njihov proizvodni proces je pažljivo orkestriran slijed: odabir materijala (liveni čelik za vrlo velike i složene oblike, kovani čelik za najveća opterećenja), priprema zaliha lijevanjem ili prstenasto valjanim kovanjem, gruba obrada i rezanje zuba glodanjem ili oblikovanjem, toplinska obrada za postizanje kritične tvrdoće tvrda površina-čvrsta jezgra, gradijent tvrdoće završne obrade kroz kaljenje i ispravna grijana temperatura do tvrdog kola. izobličenje termičke obrade i postizanje zahtevanog stepena preciznosti i rigoroznu inspekciju u svakoj fazi uključujući ultrazvučno ispitivanje, verifikaciju tvrdoće, inspekciju magnetnih čestica i punu geometriju zupčanika. Ono što razlikuje dobrog velikog proizvođača zupčanika nije samo sposobnost rezanja zuba na velikom komadu čelika - to je kontrola kvaliteta livenja ili kovanja, izobličenja termičke obrade, preciznosti brušenja i discipline da se dokumentuje svaki korak. U rudarstvu, cementu, čeliku, energetici, građevinarstvu i pomorstvu, ovi zupčanici su kritična veza između motora i mašine, a njihov pouzdan rad tokom decenija zavisi od ispravnosti svakog koraka tog proizvodnog procesa. Kada navedete veliki cilindrični zupčanik, ne kupujete samo komponentu - kupujete stručnost proizvođača u materijalima, termičkoj obradi i preciznoj mašinskoj obradi, a ta stručnost je ono što određuje da li će zupčanik raditi 20 godina ili će otkazati za dvije.


