


Zupčanik se može napraviti na dva fundamentalno različita načina.Kovanjepočinje sa zagrijanom čeličnom gredicom koja se plastično deformira pod pritiskom - za prstenove, obično na mlinu za valjanje prstenova koji rasteže gredicu u bešavni, koncentrični prsten.Castingpočinje istopljenim čelikom koji se sipa u kalup, gdje se skrućuje u prstenasti oblik. Oba puta završavaju na zupčaniku koji se zatim mašinski obrađuje i termički obrađuje, ali unutrašnja struktura metala je potpuno drugačija, a ta razlika određuje kako će se prsten ponašati pod opterećenjem, koliko dugo traje i koliko košta.
Unutrašnja struktura: prava razlika
Najvažnija razlika nije vidljiva spolja. Kovani prsten ima agusta, kovana strukturasa skoro punom gustinom - tipično oko 99,8% - i tlačnim silama kovanja zatvaraju sve male šupljine koje su postojale u početnoj gredici. Tok zrna metala je izdužen i teče po obodu, prateći konturu prstena i smjer u kojem će zupci zupčanika biti opterećeni. Liveni prsten se stvrdnjava od tečnog metala, tako da je njegova zrnasta struktura dendritična i nasumična, a može sadržavati poroznost, šupljine skupljanja i inkluzije - gustina je obično ispod 98%. Ove unutrašnje šupljine su mjesta gdje počinju pukotine od zamora. Za zupčanik koji vidi milione ciklusa opterećenja, gusta, zrnasta struktura je direktna prednost.
Mehanička svojstva: brojevi pričaju priču
Zbog te strukturne razlike, kovani i liveni zupčanici pokazuju jasan jaz u mehaničkim svojstvima, čak i kada su napravljeni od istog razreda legure. Za tipičan legirani čelik kao što je 42CrMo, kovani prsten nakon gašenja i otpuštanja dostiže vlačnu čvrstoću od otprilike 950–1100 MPa, granicu tečenja od 600–900 MPa i udarnu žilavost od 40–80 J na -40 stepeni. Prsten od lijevanog čelika slične kemije dostiže zateznost od oko 800–950 MPa, prinos od 300–450 MPa i udar od 10–25 J na istoj temperaturi. Zamorni vijek je tamo gdje je zazor najvažniji: kovani prstenovi obično traju dva do tri puta duže pod cikličnim opterećenjem, s granicama zamora pri kontaktu 20% višim i granicama zamora savijanja 15-30% višim od livenih ekvivalenta. U službi na terenu, kovani zupčanici često imaju 1,5 do 2 puta duži vijek trajanja od livenih prstenova u istoj primjeni.
Veličina i geometrija: gdje lijevanje pobjeđuje
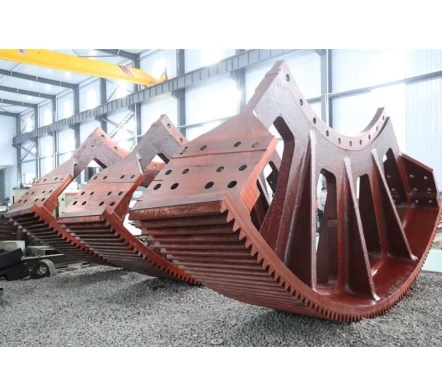
Kovanje nije uvijek bolji izbor, a prvo ograničenje je veličina. Mlinovi za valjanje prstenova i preše za kovanje imaju gornju granicu prečnika i težine, tako da vrlo velike zupčanike - zupčanike koji pokreću rotacione peći, kuglaste mlinove i velike sušare, često od nekoliko metara do preko deset metara u prečniku - jednostavno nisu praktični za kovanje. Lijevanje nema takvo ograničenje, a vrlo veliki prstenovi mogu se lijevati u jednom komadu ili u komadusegmentimakoji su spojeni vijcima za transport i ugradnju. Livenje takođe omogućava geometriju gotovo mreže, uključujući rebra, izbočine i složene poprečne preseke koji bi zahtevali tešku mašinsku obradu od kovanog zadatka. Za zupčanik sa obimom sa malim brojem obrtaja i velikim obrtnim momentom na cementnoj peći, prsten od livenog čelika je često inženjerski i ekonomski izbor.
Cijena i vrijeme isporuke
Kovani prstenovi su skuplji po kilogramu gotovog dela. Sam proces kovanja zahtijeva alate, prese i opremu za valjanje prstenova, a blanko tipično ima veći dodatak za obradu jer nije gotovo u obliku mreže - korištenje materijala je niže i više sati se troši na strojnu obradu. Liveni prstenovi efikasnije koriste materijal, mogu se proizvoditi uz manje obrade i općenito su jeftiniji u srednjim i velikim veličinama, posebno kada je dizajn već uspostavljen. Vremena isporuke prate isti obrazac: liveni prsten se često može proizvesti i isporučiti brže od kovanog ekvivalenta, posebno za velike prečnike gde je kapacitet kovanja rezervisan mnogo unapred. Kompromis je u tome što kupac plaća više za kovani prsten, ali dobija deo koji je dugotrajniji i otporniji na zamor.
Podudaranje aplikacija
Pravi izbor zavisi od dužnosti.Kovani zupčanicipreferiraju se tamo gdje dominiraju pouzdanost i vijek trajanja: mjenjači vjetroagregata, pogoni na kotače za rudarske kamione, avio i odbrambeni prijenosnici, brzi mjenjači, precizne alatne mašine, te teško opterećeni zupčanici i mali zupčanici. U ovim aplikacijama, neplanirani kvar je skup, a opterećenje je ciklično i često velikom brzinom.Liveni zupčanicisu praktičan izbor za veoma velike, spore pogone sa velikim obrtnim momentom: zupčanici obima na rotacionim pećima i kuglastim mlinovima, veliki pogoni šećerane, točkovi bagera i okretni prstenovi teških kranova. Moderni liveni čelik, kada je pravilno normaliziran, žaren i kaljen i kaljen, može isporučiti zateznu čvrstoću i udarnu žilavost koja se približava kovanom prstenu istog razreda - ali ne može odgovarati vijeku trajanja zamora i unutarnjoj gustoći pravilno kovanog dijela.
Toplinska obrada i kontrola kvaliteta
Oba procesa se oslanjaju na termičku obradu za postizanje konačnih svojstava, a kontrola kvaliteta je mjesto gdje se dobar dobavljač odvaja od lošeg. Kovani prstenovi se obično normalizuju nakon kovanja, zatim gaše i temperiraju kako bi se postigla potrebna tvrdoća i žilavost, a mnogi kupci zahtijevajuultrazvučno testiranje (UT) i ispitivanje magnetnim česticama (MT)na 100% proizvodnje da se potvrdi da nema unutrašnjih ili površinskih nedostataka. Liveni prstenovi zahtijevaju normalizaciju i žarenje kako bi se rafiniralo liveno zrno i oslobodilo zaostalog naprezanja od očvršćavanja, nakon čega slijedi gašenje i kaljenje; jer je vjerojatnije da odljevci sadrže skrivenu poroznost, radiografska ili ultrazvučna inspekcija je još važnija. Liveni prsten koji preskače odgovarajuću termičku obradu ili inspekciju je mnogo rizičniji dio nego što sugerira njegova specifikacija.
Zaključak
Ne postoji univerzalni pobjednik - bolji zupčanik je onaj koji odgovara aplikaciji. Kovani prstenovi pobjeđuju na unutrašnjoj gustini, protoku zrna, čvrstoći, udarnoj žilavosti i posebno vijeku trajanja, što ih čini pravim izborom za brze, teško opterećene pogone kritične za pouzdanost gdje je kvar skup. Liveni prstenovi pobjeđuju na maksimalnoj veličini, složenoj geometriji, korištenju materijala gotovog oblika i cijeni, što ih čini praktičnim izborom za vrlo velike zupčanike sa sporom brzinom u pećima, mlinovima i teškoj procesnoj opremi. Moderna termička obrada i inspekcija sužavaju jaz u performansama, ali ga ne brišu. Odluka bi trebala biti vođena opterećenjem, brzinom, veličinom i troškovima zastoja - a ne time koji proces zvuči snažnije u prodajnoj brošuri.


